


چگونه صفحات پوشیده از فولاد تیتانیوم-}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}} plates inded استیل تولید می شود؟
Aug 21, 2025
پیام بگذارید
چگونه صفحات پوشیده از فولاد تیتانیوم-}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}} plates inded استیل تولید می شود؟
فرآیند تولید تیتانیوم -} صفحات مواد منفجره فولادی با استفاده از موج شوک فشار بالا- که توسط انفجار انفجاری ایجاد می شود تا فوراً پلاستیکی صفحات تیتانیوم و فولادی را تغییر دهد و به یک پیوند متالورژی می رسد. مراحل اصلی به شرح زیر است:
1. انتخاب مواد
تیتانیوم مشترک - صفحات چادری فولادی به طور معمول نمرات زیر تیتانیوم و فولاد را ترکیب می کنند: GR1 ، GR7 و GR12 ، سه درجه تیتانیوم با کشیدگی بالا ، 304 ، 316L ، Q235 و سایر نمرات فولادی.
2. مواد پایه و آماده سازی مواد کامپوزیت
- پس از انتخاب صفحه مناسب فولادی پایه و صفحه تیتانیوم کامپوزیت ، آنها باید به ابعاد مشخص شده برش داده شوند.
- سطوح پیوند دو صفحه برای از بین بردن روغن ، لایه های اکسید و زنگ زدگی درمان می شود. از جلا دادن مکانیکی یا تمیز کردن شیمیایی به طور معمول برای اطمینان از سطح تمیز و خشن و تقویت اثر پیوند استفاده می شود. در زیر توضیح مفصلی با استفاده از 304 صفحات تیتانیوم فولادی و GR1 به عنوان نمونه وجود دارد: برای سطح صفحه فولادی 304 ، از سنگ زنی مکانیکی (مانند چرخ سنگ زنی یا برس سیم) برای از بین بردن مقیاس و زنگ زدگی استفاده کنید. در صورت لزوم ، از ترشی (ترکیبی از اسید نیتریک و اسید هیدروفلوئوریک) برای از بین بردن ناخالصی های باقیمانده استفاده کنید. زبری سطح نهایی باید در RA 3.2-6.3 میکرومتر کنترل شود تا منطقه پیوند افزایش یابد.
برای سطح جفت گیری صفحه تیتانیوم GR1: فیلم اکسید را بردارید (فیلم های اکسید تیتانیوم متراکم تر هستند). به طور معمول ، از کاغذ سنباده برای افشای یک درخشش فلزی استفاده می شود ، یا اچ شیمیایی (محلول اسید هیدروفلوئوریک و اسید نیتریک) برای ایجاد کمی سطح برای ایجاد یک سطح خشن فعال استفاده می شود.
- پس از درمان ، با اتانول بی آب بشویید تا روغن را از بین ببرد و از دخالت در پیوند جلوگیری شود.
- تراز صفحه: اگر صفحات پیچیده شده اند ، قبل از- آنها را (مانند مطبوعات) برای اطمینان از خطای موازی کمتر از یا مساوی 0.5 میلی متر در متر بین دو صفحه در طول لمینیت برای جلوگیری از شکاف های محلی که ممکن است باعث پیوند ضعیف شود ، اطمینان حاصل کنید.
3. مونتاژ و تنظیم ترخیص
روش قرارگیری: صفحه فولادی (بستر) را روی یک پایه سفت و سخت (مانند یک سکوی بتونی یا فولادی) قرار دهید ، با یک بالشتک لاستیکی در زیر. صفحه تیتانیوم (کامپوزیت) را به موازات صفحه فولادی قرار دهید.

تنظیم ترخیص کالا از گمرک-: یک شکاف 1.5-3 میلی متر بین دو صفحه بگذارید (مطابق با ضخامت صفحه تنظیم کنید ؛ هرچه صفحه ضخیم تر باشد ، شکاف بزرگتر). برای پشتیبانی و اطمینان از شکاف یکنواخت از شیما فلزی (مانند شیمس مس) استفاده کنید. شکافی که بسیار کوچک است می تواند به انرژی برخورد کافی منجر نشود ، در حالی که شکافی که خیلی زیاد باشد می تواند باعث تغییر شکل بیش از حد صفحه تیتانیوم شود.
- FIXING EDGE: از میله های جوشکاری فولادی خفیف استفاده کنید تا لبه های صفحات (با نقاط جوش به دور از سطح مفصل) را جوش دهید تا از جابجایی کامپوزیت در حین انفجار جلوگیری شود.
4. انتخاب و قرار دادن انفجاری
- نوع انفجاری: پایین- انفجار - مواد منفجره سرعت (مانند مواد منفجره امولسیون یا مواد منفجره نیترات آمونیوم) ترجیح داده می شوند ، با سرعت انفجار 2000-3500 m/s. GR1 titanium has low strength and requires moderate energy to avoid embrittlement. 304 stainless steel has good plasticity, but excessive energy can easily lead to excessive deformation. - Explosive Thickness: Determined by the thickness of the plates, typically 5-15mm (for example, 8mm thick 304 steel plate + 3mm thick Gr1 titanium plate, resulting in an ضخامت انفجاری تقریباً 8-10 میلی متر). مواد منفجره باید به طور مساوی گذاشته شوند ، و لبه ها ممکن است به طور مناسب نازک شوند تا از غلظت استرس در لبه ها جلوگیری شود.
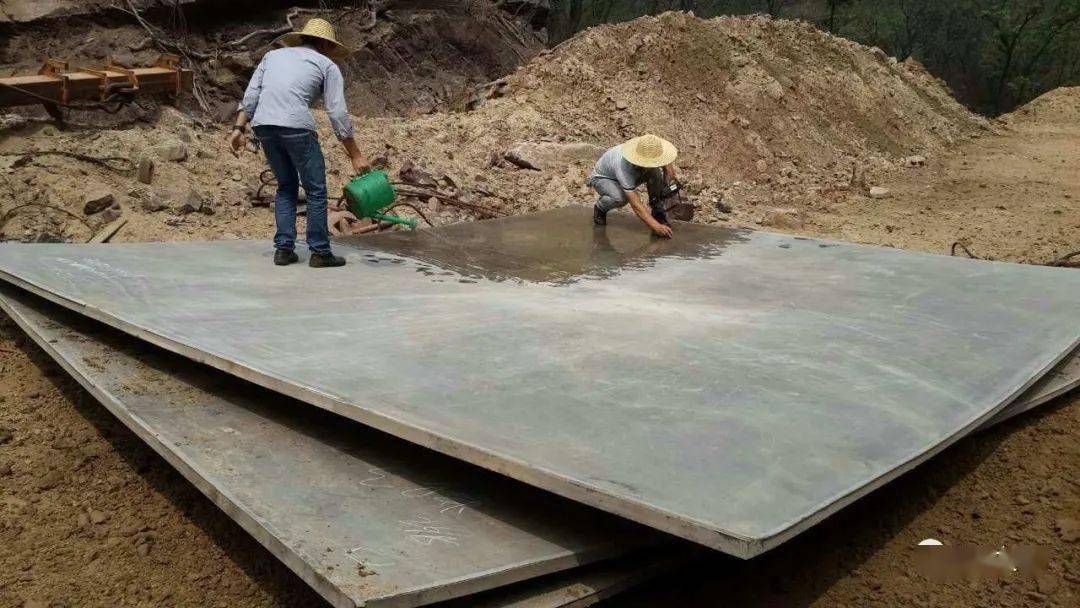
- روش انفجار: از انفجار مرکزی یا انفجار همزمان چندگانه استفاده کنید تا اطمینان حاصل شود که موج شوک به طور مساوی روی سطح صفحه تیتانیوم GR1 عمل می کند و از استرس ناهموار موضعی جلوگیری می کند.
5. انفجار و پیوند
- مواد منفجره با استفاده از یک دستگاه شروع مانند یک انفجار منفجر می شوند. مواد منفجره بلافاصله انرژی را آزاد می کنند و موج شوک فشار فشار بالا {2} را تولید می کنند (فشارهایی که به چندین هزار مگاپاسک می رسند) ، که صفحه GR1 را با سرعت 200-500 متر بر ثانیه به سمت صفحه فولادی سوق می دهد.
- هنگامی که این دو صفحه با سرعت بالا برخورد می کنند ، فلزات موجود در سطح تماس تحت تغییر شکل پلاستیکی فوری و ذوب جزئی قرار می گیرند (دمای رسیدن به 1000-1500 درجه) ، و یک جت فلزی تشکیل می دهند که ناخالصی های سطح را از بین می برد. در نهایت ، این دو فلز تحت درجه حرارت و فشار بالا به یک پیوند متالورژی می رسند.
6. پردازش -
- تمیز کردن و تراز کردن: هرگونه بقایای انفجاری باقیمانده را از سطح خارج کنید. اگر صفحه کامپوزیت کمی تغییر شکل داده باشد ، با استفاده از مطبوعات (برای جلوگیری از درمان دما بالا- بالا که بر خواص تیتانیوم GR1 تأثیر می گذارد) ، آن را با استفاده از مطبوعات (برای جلوگیری از بالا -).
- بازرسی با کیفیت:
- تست اولتراسونیک: نسبت پیوند را بررسی کنید ، که باید بیشتر از یا برابر با 98 ٪ باشد. مناطق بدون پیوند مداوم مجاز نیستند.
- تست ویژگی های مکانیکی: نمونه ها برای آزمایش مقاومت پوست (به طور معمول بیشتر از یا مساوی با 150 مگاپاسکال) گرفته می شوند تا اطمینان حاصل شود که استحکام پیوند با استاندارد مطابقت دارد.
- درمان لبه: برای اطمینان از پیوند کامل در مکان مورد نظر ، هر منطقه بدون پیوند (تقریباً 5-10 میلی متر) را از لبه های صفحه کامپوزیت حذف کنید.
از طریق این توضیح دقیق در مورد روند تولید ، شما قادر خواهید بود از تخصص و قابلیت های تولید ما قدردانی کنید. اگر مایل به خرید هستیدصفحات کامپوزیت فولادی تیتانیوم، لطفاً برای مشخصات خاص یا ایمیل به صفحه محصول ما مراجعه کنید:krystal@yuanzekai.comبرای بحث در مورد نیازهای خود
ارسال درخواست